ステンレスのMIG溶接は、連続供給される溶接ワイヤとシールドガスを利用して母材を接合するアーク溶接法です。溶接速度が速く、長いビードを効率よく形成できるため、ステンレス製のタンク、配管、厨房設備、産業機械、各種金属製品の製造などで利用されています。一方、炭素鋼と同じ感覚で施工すると、スパッタ、気孔、溶接焼け、変形などの問題が生じることがあります。
2026年現在、材料選定の基準として確認しておきたいのが、ステンレス鋼用溶接ワイヤを規定するJIS Z 3321:2021です。同規格は2026年6月22日に有効性が確認されており、SUS304・SUS316に対応する溶接材料を選ぶ際の重要な基準になっています。ワイヤの種類だけでなく、シールドガスの組成、電流・電圧、ガス流量、溶接後の焼け取りまで一体的に考えることが、接合品質と耐食性を両立させるポイントです。
【基礎知識】ステンレスMIG溶接の仕組みと特徴、具体的な方法
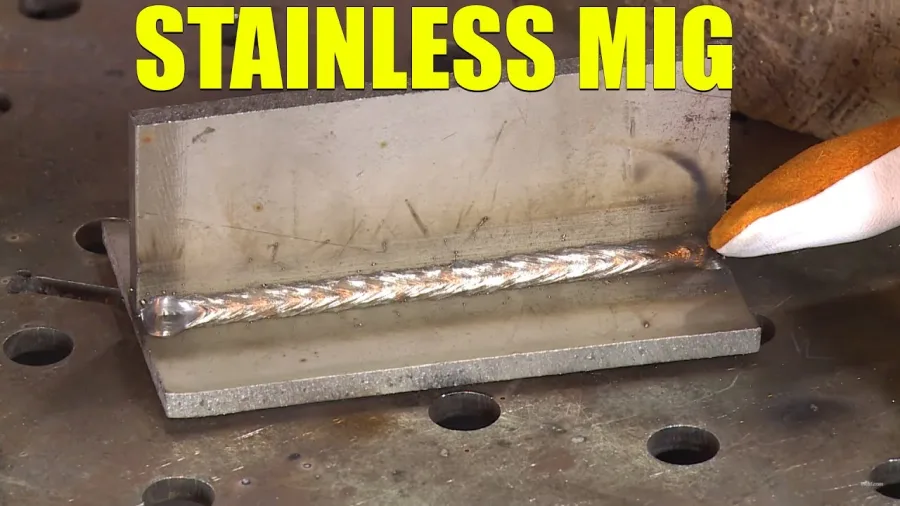
MIG溶接は、Metal Inert Gas Weldingの略称で、日本語ではミグ溶接と呼ばれます。
溶接トーチから連続的に送り出される金属ワイヤと母材の間にアークを発生させ、その熱によってワイヤと母材を溶融させます。同時にトーチ先端からシールドガスを供給し、溶融池を大気中の酸素や窒素などから保護します。
基本的な構成要素は次のとおりです。
- 溶接電源:アークを発生させる電力を供給する。
- ワイヤ送給装置:溶接ワイヤを一定速度で送り出す。
- 溶接トーチ:ワイヤとシールドガスを溶接部に供給する。
- 溶接ワイヤ:電極と溶加材を兼ねる。
- シールドガス:溶融金属を大気から保護する。
- 母材:接合対象となるステンレス鋼。
この方式ではワイヤが自動的に供給されるため、TIG溶接のように溶接棒を別途手で送り込む必要がありません。
TWI(英国溶接研究機関)の技術解説でも、MIG溶接は連続供給される消耗電極とシールドガスを利用するガスシールドアーク溶接として説明されています。
ステンレスMIG溶接の基本的な手順初めて施工する場合は、次の順序で作業を進めます。
1.母材の材質を確認する
最初にSUS304、SUS316、SUS304L、SUS316Lなどの材質を確認します。
外観だけで材質を正確に判別することは難しいため、材料証明書や製品表示を確認することが基本です。
2.適合する溶接ワイヤを選ぶ
母材の種類に応じて308L系、316L系などのワイヤを選びます。
異材溶接の場合は、両方の母材の化学成分や使用環境も考慮する必要があります。
3.母材の表面を清掃する
油脂、水分、汚れ、酸化物などを取り除きます。
ステンレス専用のブラシや研磨工具を使用し、炭素鋼の加工で使用した工具による鉄粉の付着を防ぎます。
4.溶接機とガスを設定する
ワイヤ径、極性、電流、電圧、ワイヤ送給速度、シールドガス流量を確認します。
5.試験片でビードを確認する
いきなり製品を溶接するのではなく、同じ材質と板厚の試験片で条件を調整します。
ビードの幅、溶け込み、スパッタ、アンダーカットなどを確認します。
6.本溶接と仕上げを行う
一定の速度で溶接し、必要に応じて溶接後の焼け取りや表面処理を実施します。
ステンレスMIG溶接が選ばれる理由MIG溶接の最大の特徴は、生産性の高さです。
連続的にワイヤが供給されるため、長い溶接線を効率よく施工できます。溶接ロボットや自動化設備との相性も良く、量産工程にも適しています。
ただし、溶接速度が速いことと、施工が簡単であることは同じではありません。
ステンレスは熱の伝わり方や熱膨張の特性が炭素鋼と異なります。熱が局所的に集中すると、変形や焼けが発生しやすくなります。溶接速度だけを優先せず、入熱と冷却のバランスを管理することが大切です。
【ワイヤ選び】SUS304・SUS316に適した溶接ワイヤとは?
ステンレスMIG溶接の品質を左右する重要な要素が溶接ワイヤです。
母材と異なる化学成分のワイヤを使用すると、溶接金属の耐食性や機械的性質が期待どおりにならない可能性があります。
SUS304には308・308L系ワイヤが基本SUS304は、クロムとニッケルを主成分とする代表的なオーステナイト系ステンレス鋼です。
一般的な対応ワイヤには次の種類があります。
- ER308:SUS304系の溶接に使用される代表的なワイヤ。
- ER308L:低炭素タイプで、耐粒界腐食性を考慮する用途に適する。
- ER308LSi:シリコンを添加し、溶接作業性や溶融金属のぬれ性を改善したタイプ。
特にSUS304Lのような低炭素ステンレス鋼では、308L系が代表的な選択肢です。
日鉄溶接工業の製品資料では、YM-308Lが18%Cr-8%Ni系のSUS304L向けとして紹介されています。また、YM-308LSiはシリコン添加によって溶接作業性と母材へのなじみを改善した製品です。
SUS316には316・316L系ワイヤを選ぶSUS316は、SUS304と比較してモリブデンを含むことが特徴です。
塩化物を含む環境などで耐食性が求められる用途に採用されます。
代表的な対応ワイヤは次のとおりです。
- ER316:SUS316系の溶接に使用する。
- ER316L:低炭素タイプで、SUS316Lの溶接に適する。
- ER316LSi:シリコン添加によって溶接作業性やぬれ性を改善したタイプ。
日鉄溶接工業のYM-316Lは、18%Cr-12%Ni-2.5%Mo系の低炭素ステンレス鋼に対応する製品です。
同社のYM-316LSiも、JIS Z 3321 YS316LSiおよびAWS A5.9 ER316LSiに該当するワイヤとして掲載されています。
SUS304とSUS316のワイヤ選定・関係性一覧材料とワイヤの対応を整理すると、次のようになります。
2026年11月時点で確認できる主要な規格が、JIS Z 3321:2021です。
正式名称は「溶接用ステンレス鋼溶加棒,ソリッドワイヤ及び鋼帯」です。
同規格は、TIG溶接やMIG溶接などに使用するステンレス鋼の溶加棒、ソリッドワイヤ、鋼帯について規定しています。
2026年6月22日に有効性が確認されているため、溶接材料を調達する際は、製品の規格表示とメーカーの技術資料を照合することが大切です。
なお、JISやAWSの分類が一致していても、すべての製品が同じ溶接性能を持つわけではありません。ワイヤの成分、使用姿勢、推奨ガス、実際の施工条件まで確認する必要があります。
【シールドガスと溶接法】MIG・MAG・TIGは何が違う?
ステンレスMIG溶接で間違えやすいのが、シールドガスの選択です。
ガスは単に溶接部を覆うだけではありません。アークの安定性、溶滴移行、ビード形状、スパッタ量、溶接金属の性質にも影響します。
ステンレスMIG溶接に適したシールドガスステンレス用のシールドガスでは、アルゴンを主体とした混合ガスが広く使用されます。
代表的な選択肢は次のとおりです。
アルゴン+少量の酸素
日鉄溶接工業のステンレス用ソリッドワイヤでは、Ar+0.5~2%O₂が指定されています。
例えばYM-308LSiやYM-316LSiは、この組成のシールドガスに対応する製品として掲載されています。
少量の酸素を加えることでアークの安定性や溶融金属のぬれ性を改善できます。
アルゴン+少量の炭酸ガス
製品や溶接条件によっては、Ar+2%CO₂などの混合ガスも選択肢になります。
ただし、炭酸ガスの割合が高くなると溶接金属の酸化や成分変化への配慮が必要です。一般的な軟鋼用のAr+20~25%CO₂ガスを、そのままステンレスに使用することは避け、ステンレス用としてメーカーが指定する組成を選びます。
トライミックスガス
一部の短絡移行方式では、ヘリウム、アルゴン、炭酸ガスを組み合わせたトライミックスも使用されます。
Millerのステンレス用溶接条件資料には、90%He・7.5%Ar・2.5%CO₂の混合ガスが掲載されています。
重要なのは、ガスの名称だけで判断せず、使用するワイヤのメーカー指定と照合することです。
MIG溶接とMAG溶接の違いMIGとMAGは、どちらもワイヤを連続供給するガスシールドアーク溶接の一種です。
違いは基本的にシールドガスの性質にあります。
| 比較項目 | MIG溶接 | MAG溶接 |
|---|---|---|
| 正式名称 | Metal Inert Gas | Metal Active Gas |
| シールドガス | 不活性ガス | 活性ガスを含む混合ガス |
| 主なガス | Ar・He | Ar+CO₂・Ar+O₂ |
| 特徴 | 化学的に不活性なガスで保護 | 活性ガスによってアークや溶融池の特性を調整 |
| 主な用途 | アルミニウムなどの非鉄金属 | 炭素鋼やステンレス鋼など |
ここで注意したいのが、ステンレス用ガスの分類です。
JIS Z 3001-7:2018では、酸素または炭酸ガスを0.5%以上含む混合ガスを使用する方式はMAG溶接に分類されます。
つまり、日鉄溶接工業が指定するAr+0.5~2%O₂のガスは、厳密な用語の定義ではMAGに該当します。
現場や製品カタログでは「ステンレスMIGワイヤ」「MIG溶接」と広く呼ばれることがありますが、技術的な分類では区別する必要があります。
MIG溶接とTIG溶接の違いステンレスの接合では、MIGとTIGのどちらを採用するかも重要です。
TIG溶接はタングステン電極を使用する非消耗電極式の溶接方法です。必要に応じて別の溶加棒を手で供給します。
一方、MIG溶接はワイヤそのものが電極と溶加材を兼ねています。
| 比較項目 | MIG溶接 | TIG溶接 |
|---|---|---|
| 電極 | 消耗ワイヤ | 非消耗タングステン |
| 溶加材 | ワイヤが兼用 | 必要に応じて別途供給 |
| 溶接速度 | 比較的速い | 比較的遅い |
| 作業性 | 連続施工に適する | 細かな操作が必要 |
| ビードの制御 | 条件と操作に左右される | 溶融池を細かく制御しやすい |
| 得意な用途 | 長い溶接線、量産、厚めの部材 | 薄板、精密部品、外観重視の施工 |
TWIの技術解説でも、TIGは溶接速度や溶着速度が比較的低い一方、薄板や精密な溶け込み制御に適した方法として紹介されています。
選び方は明確です。
- 生産性や長い溶接線を重視するならMIG。
- 薄板や複雑な形状、細かな仕上がりを重視するならTIG。
- 量産設備やロボット溶接を導入する場合は、MIG・MAGの自動化適性も検討する。
ただし、MIGだから品質が低い、TIGだから必ず耐食性が高いという単純な関係ではありません。材料、施工条件、溶接後の処理によって最終品質は変わります。
【溶接条件】電流・電圧・ガス流量とビード形成のポイント
ステンレスMIG溶接では、電流と電圧の設定を適切に組み合わせる必要があります。
同じワイヤでも、板厚や溶接姿勢、溶滴移行方式が変われば適切な条件は変わります。
ステンレスMIG溶接の電流・電圧の目安参考になる具体的な数値として、ESABのER308/308L用GMAW製品資料があります。
同資料に示されたワイヤ径別の代表的な作動範囲は次のとおりです。
| ワイヤ径 | 電流 | 電圧 |
|---|---|---|
| 0.8mm | 40~120A | 15~19V |
| 1.14mm | 150~260A | 24~29V |
| 1.6mm | 230~350A | 25~30V |
出典:ESAB Exaton 308/308L GMAW製品資料。製品と使用条件に基づく参考作動範囲であり、すべての溶接機・板厚に共通する推奨設定ではありません。
この数値から分かるのは、ワイヤ径が大きくなるにつれて、一般的に必要な電流も大きくなるということです。
例えば薄板の溶接に太いワイヤを使用すると、適切な溶け込みを得るための条件設定が難しくなる場合があります。
逆に厚板を細いワイヤで施工すると、溶着量や作業効率が不足する可能性があります。
電流と電圧は何を調整するのかMIG溶接では、ワイヤ送給速度と電流、電圧の関係を理解が必要です。
電流(A)
電流は溶接時の発熱や溶け込みに大きく関係します。
一般的な定電圧式MIG溶接機では、ワイヤ送給速度を上げると溶接電流も増加する傾向があります。
電流が不足すると溶け込み不足や融合不良につながる一方、過大になると過剰な入熱や母材の変形につながる可能性があります。
電圧(V)
電圧は主にアーク長やビード形状に影響します。
電圧が低すぎる場合は、ワイヤが母材に突っ込むような不安定なアークになり、スパッタが増えることがあります。
高すぎる場合はアークが長くなり、ビードが広がりすぎたり、アンダーカットが発生したりする可能性があります。
ワイヤ送給速度
ワイヤ送給速度は、単位時間当たりの溶着量や電流に関係します。
電圧とのバランスが崩れると、アーク音や溶滴移行が不安定になります。
数値だけを個別に調整するのではなく、電流・電圧・送給速度をセットで考えることが基本です。
シールドガス流量は10~15L/minを出発点にするガス流量が少なすぎると、溶融池を十分に保護できません。
一方、多すぎても必ず品質が向上するわけではありません。
ガスの流速が強くなりすぎると、周囲の空気を巻き込み、かえって溶接部に窒素や酸素が侵入することがあります。
一般的な屋内施工では、10~15L/min程度を調整の出発点として、トーチノズルの大きさ、溶接電流、作業環境、メーカーの指定に合わせて調整します。
特に注意したいのは、屋外での風です。
ガス流量をむやみに増やすよりも、防風対策を行い、ノズルやホースの漏れを点検する方が有効な場合があります。
良好なMIG溶接ビードを形成するにはビード形成では、次の4点を意識します。
1. トーチと母材の距離を一定に保つ。
2. ワイヤの突き出し長さを安定させる。
3. トーチ角度を一定に維持する。
4. 溶接速度を一定にして溶融池を安定させる。
初心者の場合、ビードを太くしようとして大きく左右に振ることがあります。しかし、過度なウィービングは入熱の増加やビード形状の不均一につながる場合があります。
まずは直線的なビードでアークの安定性と溶け込みを確認し、その後、必要に応じて運棒方法を調整する方が合理的です。
ステンレスでは熱が蓄積しやすいことも意識し、連続施工の長さや溶接順序を工夫します。
【不良対策】スパッタ・気孔・融合不良を防ぐ方法
溶接作業で発生する不良は、外観だけでなく接合部の強度や耐久性にも影響します。
特にステンレスMIG溶接では、シールドガスの管理と母材の清浄度が重要です。
MIG溶接のスパッタ対策スパッタとは、溶接中に飛散した溶融金属の小さな粒子です。
母材やトーチノズルに付着すると、外観品質を低下させるだけでなく、後処理の工数も増加します。
主な発生要因は次のとおりです。
- 電流と電圧のバランスが悪い。
- ワイヤ送給が不安定。
- シールドガスの種類が適切でない。
- トーチの角度や距離が一定でない。
- 母材やワイヤが汚れている。
- コンタクトチップが摩耗している。
対策としては、次の方法が有効です。
第一に、溶接条件を適正化すること。
電圧と送給速度を調整し、アークが安定する状態を探します。
第二に、ワイヤ送給系統を点検すること。
ライナー、コンタクトチップ、送給ローラーの摩耗や汚れを確認します。
第三に、適切な溶滴移行方式を選ぶこと。
施工条件が許す場合、スプレー移行やパルススプレー移行はスパッタ低減に役立ちます。ただし、薄板などでは短絡移行が必要になる場合もあります。
なお、ステンレスの汚染を避けるため、スパッタ付着防止剤についても製品の適合性を確認してください。炭素鋼向けの薬剤を無条件に使用するのは避けるべきです。
ステンレス溶接の気孔を防ぐには気孔は、溶融金属の中にガスが取り込まれ、凝固時に残留することで発生します。
TWIの技術資料によれば、シールドガスに空気がわずか1%混入するだけでも分散した気孔が発生する可能性があり、1.5%を超えると表面に開口する大きな気孔につながるとされています。
主な原因と対策は以下のとおりです。
| 発生原因 | 具体的な対策 |
|---|---|
| ガスホースの漏れ | 継手・ホース・レギュレーターを点検 |
| ガス流量不足 | ノズルや施工条件に合わせて調整 |
| 過剰なガス流量 | 乱流による空気の巻き込みを防ぐ |
| 屋外の風 | 防風設備を設置 |
| 母材の油脂・水分 | 溶接前に脱脂・乾燥 |
| ワイヤの汚れ | 清潔な状態で保管・使用 |
特に見落とされやすいのが、ガス流量の過剰です。
気孔が発生すると、ガスが不足していると判断して流量を上げたくなります。しかし、原因が乱流である場合は逆効果になります。
まずガスホースの漏れ、ノズルの詰まり、風の影響、母材の汚れを順番に確認してください。
融合不良や溶け込み不足への対応融合不良は、母材や前の溶接層と溶接金属が十分に融合していない状態です。
主な要因には、次のものがあります。
- 電流が不足している。
- 溶接速度が速すぎる。
- トーチの狙い位置がずれている。
- 開先や継手の準備が不適切。
- 溶接姿勢に対して条件が適合していない。
対策では、電流を単純に増やすだけでなく、溶接速度やトーチ角度、開先形状も確認します。
外観上は問題がないように見えても、内部に融合不良が存在することがあります。
強度や耐圧性能が求められる製品では、必要に応じて浸透探傷試験、放射線透過試験、超音波探傷試験などを組み合わせて品質を確認します。
【焼け取りと耐食性】ステンレスの溶接後に必要な仕上げ処理
ステンレスの溶接では、ビードの外観が整っていても、表面の耐食性が損なわれている場合があります。
その代表例が溶接焼けです。
ステンレスの溶接焼けとは溶接焼けは、溶接時の熱によって表面が酸化し、青色、紫色、茶色などに変色した状態です。
この部分には酸化スケールが形成され、その周辺ではクロムが欠乏した層が生じることがあります。
ステンレスの耐食性は、表面に形成されるクロムを主体とした不動態皮膜に大きく関係しています。
そのため、溶接焼けを放置すると、耐食性が低下する可能性があります。
TWIの解説では、熱変色したステンレス表面は孔食やすきま腐食に対する感受性が高くなり、特に青紫色の酸化物は腐食を受けやすい状態とされています。
ステンレスMIG溶接の焼け取り方法代表的な焼け取り方法は次のとおりです。
1.機械研磨
専用の研磨工具を使用して酸化スケールを除去します。
ただし、表面の変色だけを磨いても、クロム欠乏層が残る可能性があります。
2.酸洗い
専用の酸洗い処理によって酸化スケールや表面の変質層を除去します。
適切な薬剤、処理時間、温度などの管理が必要です。
3.電解研磨・電解焼け取り
電気化学的な処理によって酸化物や表面の汚れを除去する方法です。
複雑な形状や外観品質が求められる部品でも、適切な設備を使用することで対応できます。
4.不動態化処理
表面を適切に洗浄した後、用途に応じて不動態皮膜の形成を促進する処理を行います。
焼け取りと不動態化処理は目的が異なるため、必要な工程を区別して実施することが大切です。
裏面の酸化を防ぐバックシールドも重要配管やタンクなど、裏側にも溶接品質が求められる部材では、バックシールドが重要です。
溶接の裏面にアルゴンなどの保護ガスを供給することで、裏波部分の酸化を抑制します。
TWIは、裏面の酸素濃度を低く管理し、ルートパスや必要な後続パスが完了するまでバックシールドを維持することを推奨しています。仕様によっては、ルート部の温度が約250℃を下回るまで維持することもあります。
特に耐食性が求められる配管や化学設備では、表側のビードだけを確認して完成と判断するのは適切ではありません。
溶接裏面の酸化状態も確認する必要があります。
【プロの結論】ステンレスMIG溶接で失敗しないための判断基準
ステンレスMIG溶接の品質を決めるのは、単独の溶接条件ではありません。
母材、ワイヤ、シールドガス、電流・電圧、施工方法、溶接後の処理が相互に関係しています。
現場で特に意識したい判断基準は3つです。
1.ワイヤと母材の成分を一致させるSUS304とSUS316では、適合するワイヤの種類が異なります。
低炭素タイプの母材には、低炭素ワイヤを選ぶことも重要です。
異材接合の場合は309L系なども候補になりますが、単純に母材のどちらかに合わせるだけではなく、溶接金属の成分と使用環境を考慮する必要があります。
2.ガスとワイヤの組み合わせを優先するシールドガスは、安価なものや手元にあるものを流用するのではなく、ワイヤメーカーの指定を基準に選びます。
また、MIGとMAGの厳密な違いも理解しておくと、ガスの選定や施工仕様の確認が正確になります。
3.外観だけで品質を判断しないビードがきれいでも、内部に気孔や融合不良が存在する可能性があります。
耐食性が求められる製品では、溶接焼けの除去や裏面の酸化対策も必要です。
食品設備、薬品設備、配管などでは、外観品質だけでなく使用環境に応じた検査や表面処理まで含めて品質を評価する必要があります。
なお、圧力設備や重要構造物では、一般的な条件表だけで施工条件を決定せず、適用規格、承認された溶接施工要領書(WPS)、必要な施工法確認試験に従うことが基本です。
【ステンレスMIG溶接】に関するよくある質問(FAQ)
Q1:ステンレスMIG溶接にはどのワイヤを使用すればよいですか?
SUS304には308・308L系、SUS316には316・316L系が代表的です。溶接作業性を重視する場合は308LSiや316LSiも候補になります。母材の炭素量や使用環境、メーカーの推奨条件を確認して選択してください。
Q2:ステンレスMIG溶接のシールドガスはアルゴン100%でよいですか?
必ずしも適切ではありません。ステンレス用のソリッドワイヤでは、Ar+0.5~2%O₂などの混合ガスが指定される製品があります。使用するワイヤの技術資料に記載されたガス組成を確認してください。
Q3:ステンレスMIG溶接のガス流量は何L/minに設定しますか?
屋内の一般的な施工では10~15L/min程度を出発点に調整します。ただし、ノズル径、電流、トーチ距離、風の影響などによって適正値は変わります。流量を過剰に上げると乱流が発生し、気孔の原因になることがあります。
Q4:ステンレスMIG溶接とTIG溶接はどちらがよいですか?
長い溶接線や量産性を重視する場合はMIGが適しています。薄板、精密部品、外観や溶け込みの細かな制御を重視する場合はTIGが有力です。製品の形状、板厚、品質要求に合わせて選びます。
Q5:ステンレスの溶接焼けは放置しても問題ありませんか?
耐食性が求められる用途では放置を避けるべきです。溶接焼けによって酸化スケールやクロム欠乏層が形成され、孔食などの腐食リスクが高まる可能性があります。用途に応じて酸洗い、機械研磨、電解処理などを実施します。
Q6:ステンレスMIG溶接で気孔が発生する主な原因は何ですか?
主な原因はシールドガスへの空気の混入、ガスホースの漏れ、過剰なガス流量、風、母材の油脂や水分です。ガス系統と母材の清浄度を確認し、原因を取り除くことが基本です。
ステンレスMIG溶接は、連続供給ワイヤを利用する生産性の高い溶接方法です。SUS304やSUS316の接合にも適用できますが、炭素鋼用の条件をそのまま流用するのではなく、ステンレス特有の材料特性を踏まえた施工が必要です。
2026年時点で押さえておきたい要点は、JIS Z 3321:2021に基づくワイヤ選定、Arを主体とする適切なシールドガスの選択、電流・電圧・ワイヤ送給速度の調整、そして溶接後の焼け取りです。
特に重要なのは、次の組み合わせです。
- SUS304には308L・308LSi系。
- SUS316には316L・316LSi系。
- ガスはワイヤメーカーの推奨組成に合わせる。
- 電流・電圧・送給速度は試験片で最適化する。
- 気孔や融合不良は原因を特定して対策する。
- 溶接焼けを適切に除去し、耐食性を確保する。
美しいビードを形成することと、長期的に腐食しにくい溶接部を作ることは別の課題です。 溶接直後の外観だけで判断せず、材料選定から施工、検査、表面処理まで一連の工程として管理することが、ステンレスMIG溶接の品質を安定させる最も確実な方法です。